

Impression 3D résine SLA / LCD
pièces fonctionnelles de précision
ADD3D Service réalise des pièces fonctionnelles par impression 3D résine (photopolymérisation LCD / SLA) pour les bureaux d'études, les ateliers et les PME industrielles : prototypes de validation, pièces de précision à détails fins, outillages légers et petites séries. Le service est réservé aux entreprises et aux professionnels.
Quand choisir la résine plutôt que le filament ?
La résine s'impose lorsque la pièce demande des détails fins, des parois minces, des cotes précises ou un état de surface régulier dès la sortie d'impression.
Le filament (FDM) reste préférable pour les grandes pièces, les matières techniques chargées (PA, PA-CF, PC) et les efforts mécaniques soutenus.
Une fabrication orientée fonction, pas aspect
Les pièces sont livrées lavées et post-polymérisées, conformes au modèle 3D fourni, supports retirés (de légères traces de supports peuvent subsister).
Aucune finition esthétique n'est proposée (ni ponçage, ni polissage, ni vernis, ni peinture, ni teinte spécifique).
Ce périmètre resserré permet de concentrer le travail sur ce qui compte pour un usage industriel : choix de la résine, orientation, précision dimensionnelle, répétabilité d'une pièce à l'autre.
Pour quels usages industriels ?
-
validation d'ajustement, d'assemblage, de clips et de géométries fines avant lancement d'un outillage.
-
boîtiers à parois minces, connecteurs, guides, éléments de fluidique, petits mécanismes.
-
gabarits de contrôle, cales de positionnement, inserts d'outillage pour petites séries.
-
joints, soufflets, protections, en résine élastomère.
-
modèles de référence destinés à la réalisation de moules silicone.
-
de l'unité à la série, quand le volume ne justifie pas un outillage d'injection.
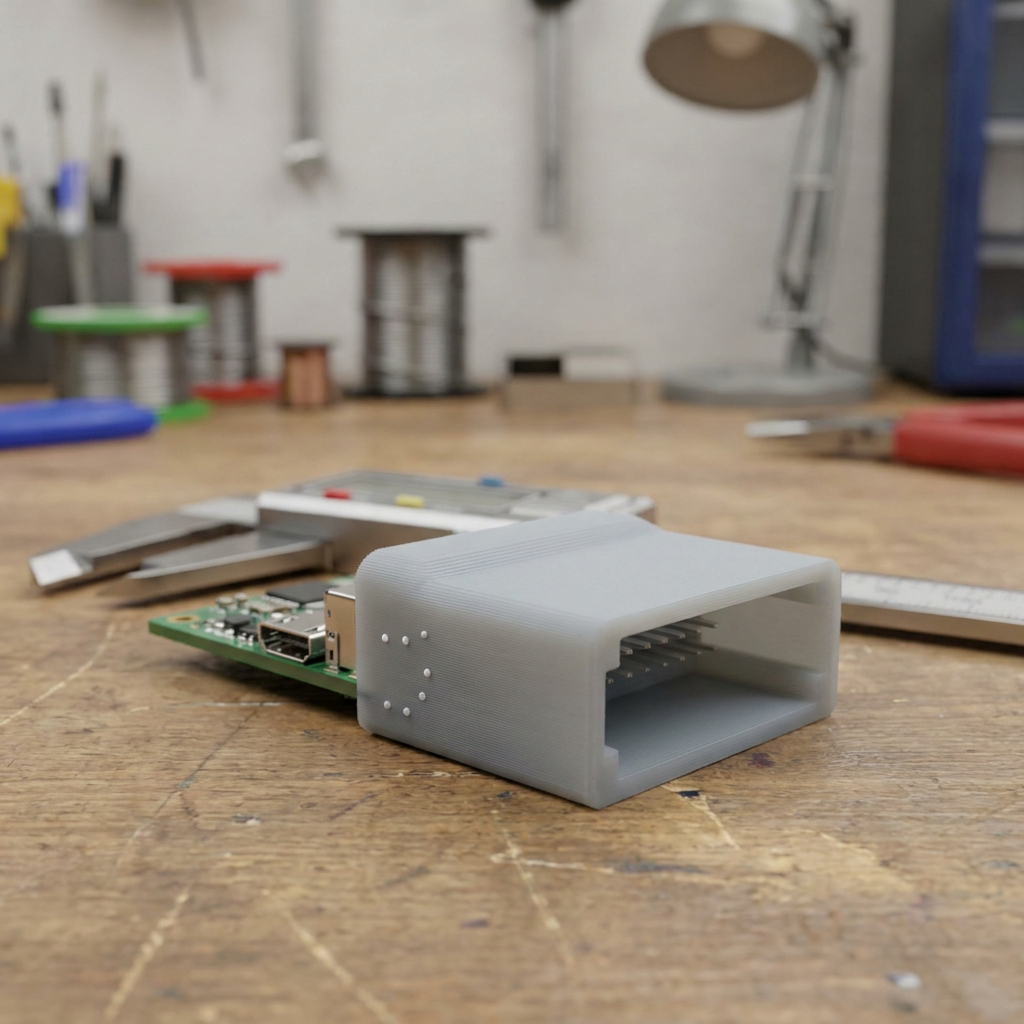
Standard
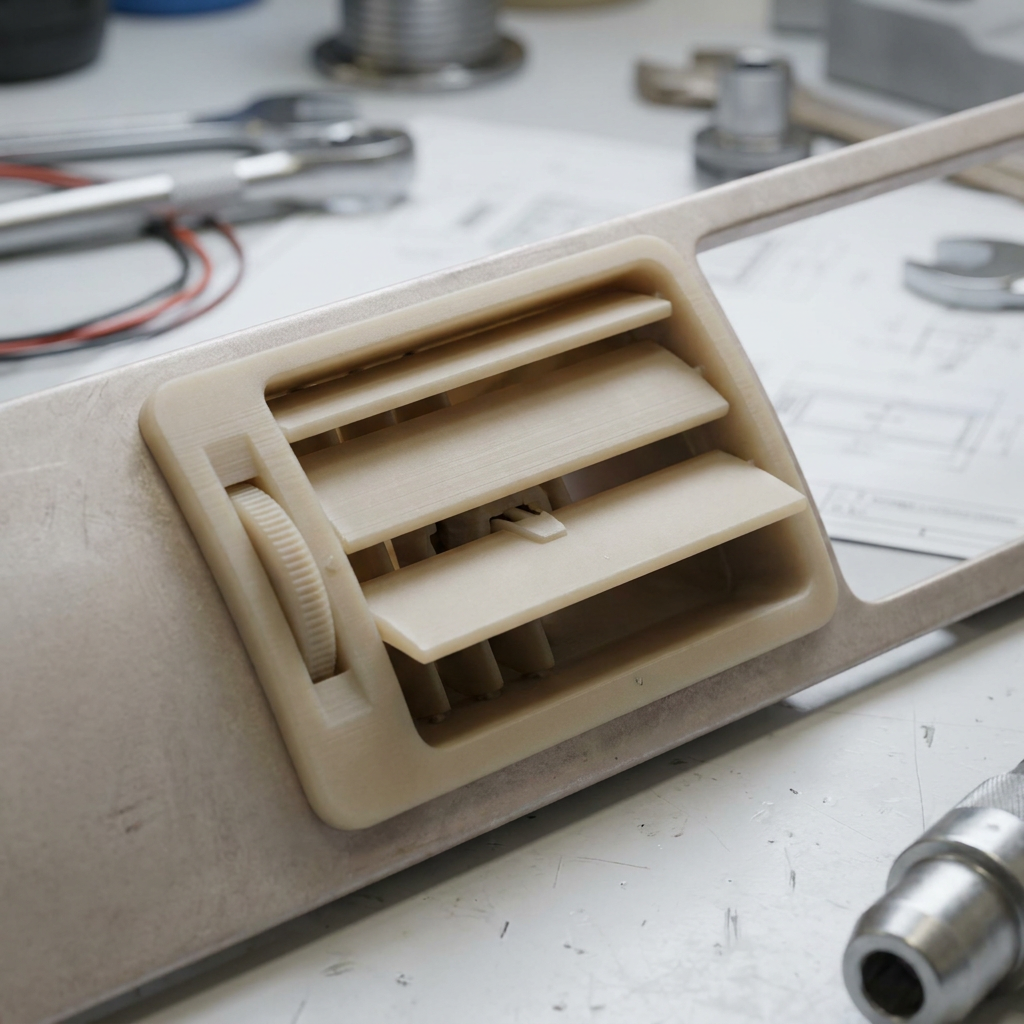
ABS-like
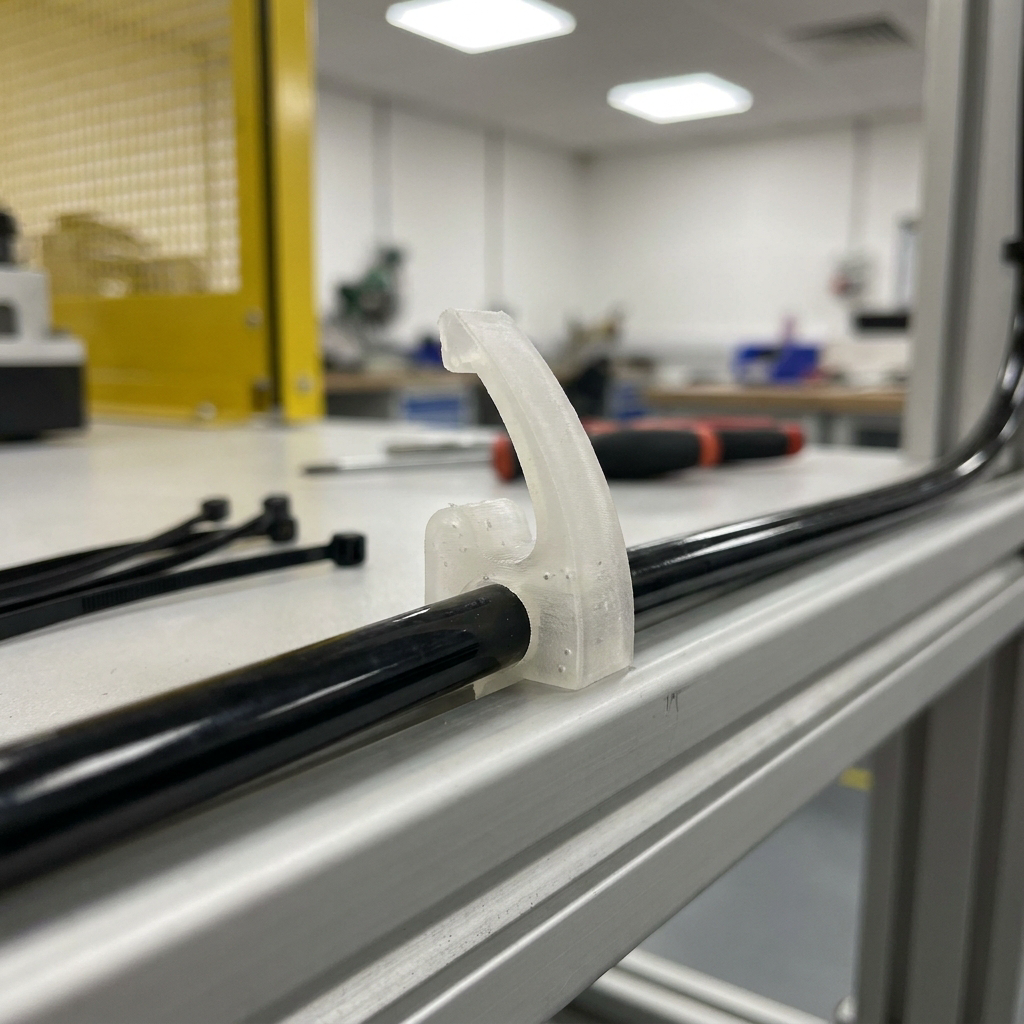
PP-like
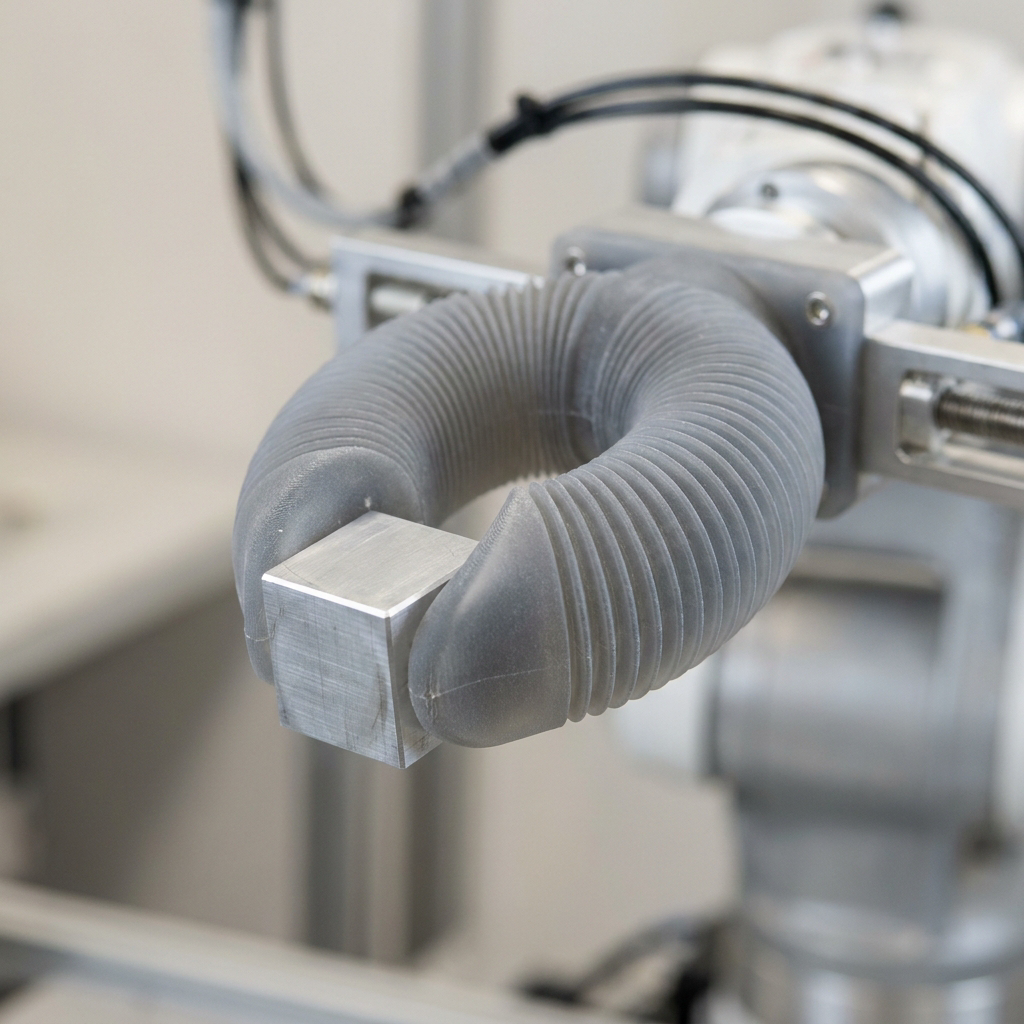
Flexible
Chargé céramique, fibre
Matières disponibles : avantages et limites
Les principales familles de résines photopolymères sont traitées.
Le choix dépend de la précision requise, des efforts, de la flexibilité et de l'environnement.
Les valeurs ci-dessous sont des ordres de grandeur, variables selon le fabricant et le grade de la résine.
-
Avantages : très haute précision et finesse de détail, état de surface régulier, bonne rigidité, rapidité d'impression, coût matière réduit.
Limites : matière cassante, faible résistance au choc et à la fatigue, tenue en température limitée (environ 50 à 60 °C), vieillissement sous UV et lumière.
Usages typiques : maquettes d'ajustement, modèles de validation, masters pour moulage, pièces fines sans contrainte mécanique forte.
-
Avantages : meilleure résistance au choc que la résine standard, bon compromis rigidité / ténacité, adaptée aux assemblages et aux clips ponctuels.
Limites : tenue en température limitée (environ 55 à 75 °C selon le grade), moins ductile qu'un vrai ABS ou qu'un PA, vieillissement dans le temps.
Usages typiques : boîtiers à clips, prototypes d'assemblage, pièces soumises à manipulations répétées.
-
Avantages : bonne résistance à la flexion répétée et aux chocs, allongement à la rupture plus élevé, comportement proche d'un polypropylène pour les charnières et les clips.
Limites : rigidité plus faible que les résines standard et ABS-like, tenue en température limitée, légèrement moins précise sur les détails très fins.
Usages typiques : clips et crochets à fort débattement, charnières intégrées, pièces d'essai de fatigue.
-
Avantages : élasticité marquée (duretés de l'ordre de 50 à 80 Shore A selon le grade), restitution du détail fin, absorption des chocs, étanchéité de contact.
Limites : résistance à la déchirure et à l'usure inférieure à un TPU ou à un silicone, vieillissement et durcissement dans le temps, tenue en température limitée.
Usages typiques : joints d'étanchéité, soufflets, protections, mors souples, prototypes de pièces en élastomère.
-
Avantages : rigidité très élevée, grande stabilité dimensionnelle, bonne tenue en conditions d'outillage, état de surface régulier. Limites : matière très cassante, abrasive pour les équipements, coût matière plus élevé, tenue en température variable selon le grade (les grades haute température sont hors périmètre). Usages typiques : gabarits de contrôle rigides, inserts d'outillage pour petites séries, pièces à faible déformation.
-
les résines calcinables (fonderie à cire perdue) et les résines à usage dentaire ou médical ne sont pas traitées.
Les pièces en résine ne sont pas destinées au contact alimentaire ni au contact cutané prolongé.
Résine souple ou silicone ? Lorsque le cahier des charges impose une dureté Shore précise, une meilleure tenue à la déchirure, à l'usure ou à la température, le moulage silicone RTV-2 est plus adapté. Voir la page moulage de pièces silicone.
Vous préféreriez de l'injection plastique ? Pour une petite série dans la matière définitive (PP, élastomères thermoplastiques et autres thermoplastiques), add3dservice étudie l'injection manuelle dans un outillage rapide, sans passer par un moule industriel.
La faisabilité dépend de la taille de la pièce, de la matière et de la quantité : faites-nous une demande, la réponse est apportée après étude. Demander une étude d'injection.
Comment choisir la bonne matière ?
Le choix se fait à partir de quatre données, à préciser dans la demande de devis :
précision et détails à tenir, efforts et sollicitations (choc, flexion répétée, fatigue),
environnement (température, exposition UV, produits chimiques) et quantité.
Sur cette base, add3dservice recommande une résine et une orientation d'impression adaptées à la fonction de la pièce.
ETUDE & DEVIS
-Envoi du fichier 3D (STEP de préférence, STL accepté) ou du plan, avec la matière souhaitée ou les conditions d'usage.
-Validation de la faisabilité, choix de la matière et de l'orientation, chiffrage.
2. FABRICATION
-impression LCD / SLA, lavage, post-polymérisation UV, retrait des supports.
3. CONTROLE
-Contrôle visuel et dimensionnel
4. LIVRAISON
Un service qui s'inscrit dans la préindustrialisation
L'impression 3D résine sert à qualifier une pièce avant industrialisation.
Lorsque la quantité augmente ou que la matière change (pièce souple, tenue en température, série plus importante),
Add3dservice vous accompagne vers la continuité de vote projet, sans changer d'interlocuteur.
Questions fréquentes
-
Non. Le service est réservé aux entreprises et aux professionnels, sur devis à partir d'un fichier 3D ou d'un plan.
-
Le format STEP est recommandé. Le format STL est accepté. Un plan peut compléter le fichier pour préciser les cotes fonctionnelles.
-
En LCD / SLA, les tolérances courantes sont de l'ordre de ±0,1 mm sur des pièces de petite taille, selon la résine, la géométrie et l'orientation.
Les cotes fonctionnelles critiques sont à signaler dès la demande.
-
La résine apporte plus de finesse et un état de surface plus régulier ; le filament permet des pièces plus grandes et des matières techniques plus résistantes (PA, PA-CF, PC).
-
Non. Les pièces sont livrées lavées et post-polymérisées, supports retirés. Le service porte exclusivement sur des pièces fonctionnelles.
-
Non. Les résines utilisées ne sont pas destinées au contact alimentaire ni au contact cutané prolongé, ni à un usage médical ou dentaire.
-
De la pièce unique à la petite série réurrente.